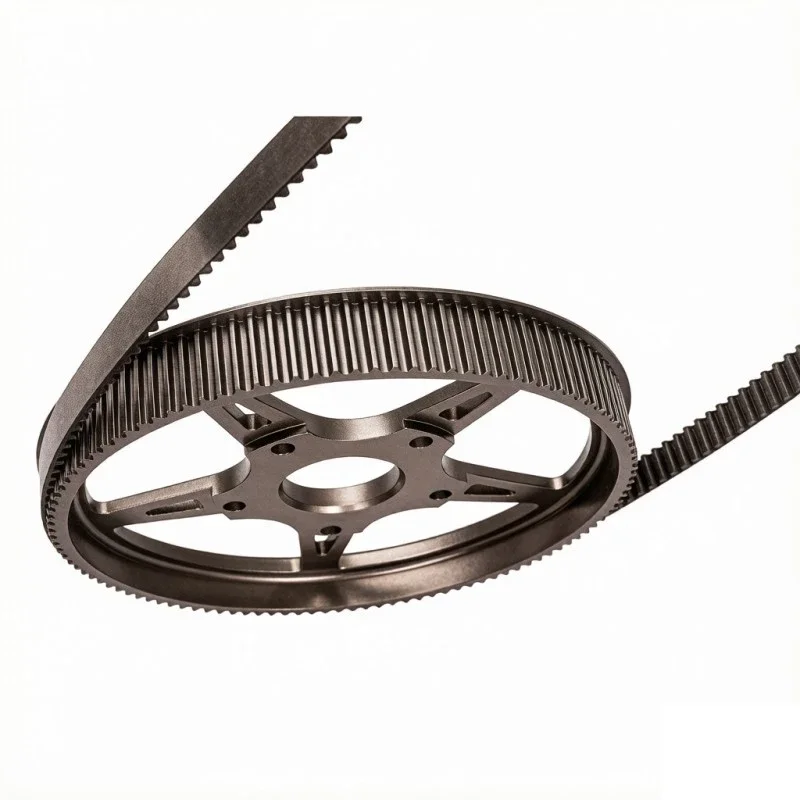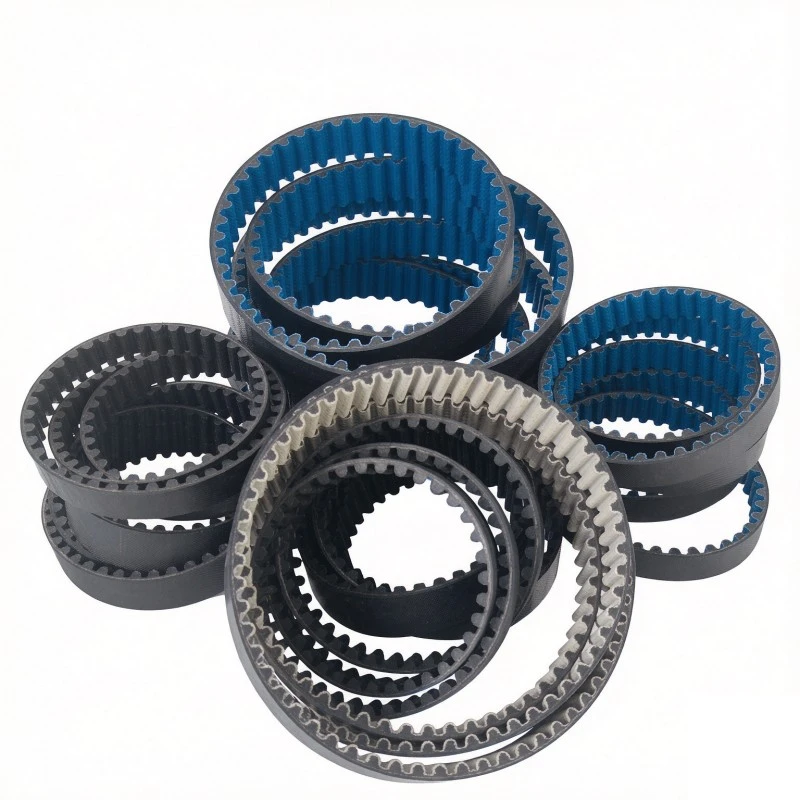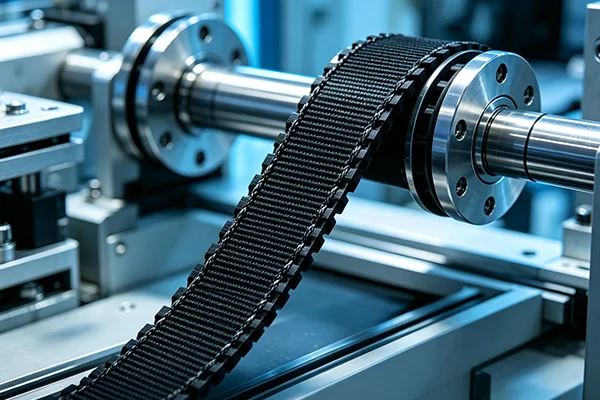
Det mest direkte kendetegn ved en kulsnor er dens forlængelseshastighed, som er langt lavere end for glasfibersnor og stålsnor. I transmissioner med fast centerafstand omsættes denne egenskab til positioneringsfastholdelsesevne: bæltet kryber meget lidt efter langvarig drift, og gentagne positioneringsafvigelser glider ikke mærkbart med køretiden.
For udstyr såsom pakkemaskiner, etikettemaskiner og små CNC-værktøjsskifteakser - hvor "at stoppe præcist" betyder mere end "trækkraft" - betyder lav forlængelse færre efterspændingscyklusser og lavere risiko for kumulative fejl under flerakset synkronisering. Bemærk, at fordiCarbon Cord Timing belts har lav forlængelse, hvis spændingsindstillingen for et glasfiberbånd bibeholdes, vil lejebelastningen være for høj; startspændingen skal normalt reduceres med 10 %-15 %.
Ved multidrevet synkronisering summerer forlængelsesforskellene for hvert bånd direkte op til faseafvigelse. Karakteristikken for lav krybning af kulstofsnoren holder forlængelsen af hver akse tæt under hele løbecyklussen, hvilket reducerer synkroniseringsdrift forårsaget af et enkelt bælte, der "bliver slap først." Under accept skal du kontrollere stigningslængdeområdet på tværs af flere bælter fra samme batch.
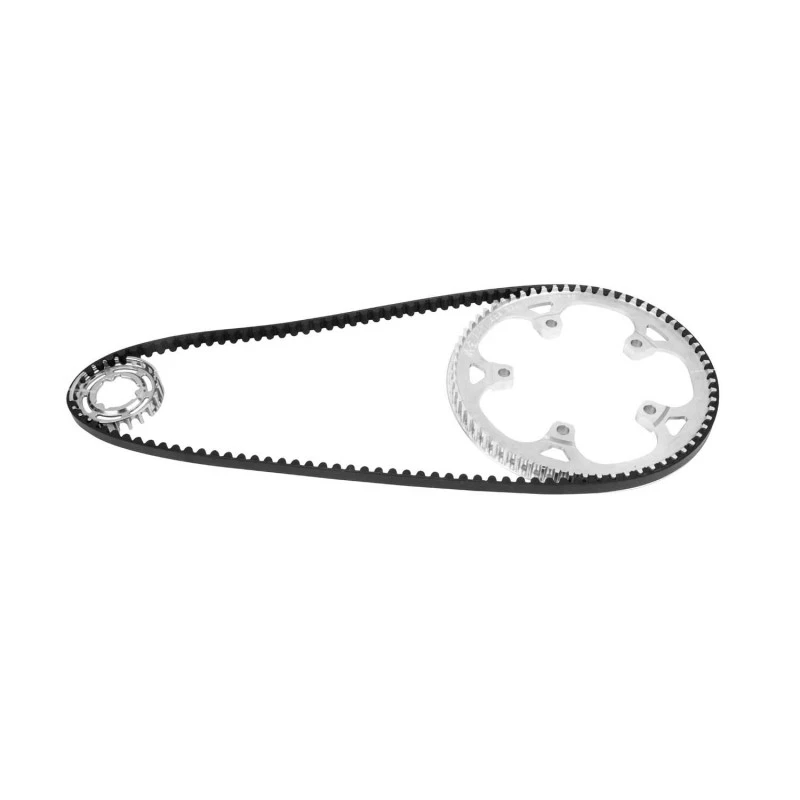
Ved den samme bæltebredde kan den tilladte perifere kraft af en carbonsnor-tandrem nå omkring det dobbelte af den for et fiberglassnorprodukt med samme specifikation. Dette er især nyttigt i scenarier med kædeudskiftning: til rulle-, ekstruderings- og knusningsudstyr, der oprindeligt krævede en kæde eller et ekstremt bredt bælte, gør skift til et carbonsnorbælte det muligt at indsnævre bredden og derved reducere overhængende belastning ved akselenden.
Hvorvidt høj momenttæthed kan realiseres afhænger af tandrodsforskydningsmodstand. Under indkøb skal du anmode om testdata for tandrodsforskydning for den tilsvarende tandprofil i stedet for kun at se på trækstyrke.
Efter at båndbredden er indsnævret, øges trykket pr. arealenhed på remskivens tandoverflade. Remskivens tandbredde og tandoverfladehårdhed skal kontrolleres igen for kompatibilitet. Hvis den originale bredbåndsremskive bibeholdes uden verifikation, kan slidhastigheden af tandoverfladen accelerere.
Bindingslagsfejl opstår ofte måneder efter installationen og er svær at dække ved indgående prøveudtagning. Købere kan anmode om registrering af dyppebehandling og hærdningsgrad for den batch, der skal leveres med varerne, som indirekte bevis for bindingskvalitet.
Hvis udstyret involverer vandudskylning eller forhold med høj luftfugtighed, skal dette angives ved udvælgelsen, så de hydrolysebestandige komponenter i selelegemeblandingen kan bekræftes som kompatible.
Bæltelegemer af polyurethan kræver opmærksomhed på batchhårdhedens konsistens. Når Shore A-hårdheden afviger med mere end ±3 mellem batches, vil spændingsfaldshastigheden i lang-center-distance transmissioner svinge.
Hævelsestegn på bæltelegemer af chloroprengummi vises relativt sent efter lejlighedsvis oliekontakt. Den første inspektionscyklus bør afkortes tilsvarende, med fokus på, om bæltets ryg er blevet blød, eller tandoverfladen viser unormal glans.
Når kurveformede tænder bruges til kædeudskiftning, bør valget baseres på den faktiske perifere kraft frem for motorens nominelle effekt. Accept fokuserer på tandrodsforskydningsdata og remskivens tandrilletilstand.
Tandremmene i kulsnor er ekstremt følsomme over for slid på remskivens tandriller. Hvis den gamle remskive allerede viser trinformet slid, udvikler en ny rem ofte tandrodsrevner i god tid før dens forventede levetid.
I henhold til ISO 9001:2015-rammen bevarer Kaihong vulkaniseringskurve- og hårdhedsmålingsregistreringerne for hver batch af forbindelse. Købere kan anmode om, at batchdataene leveres sammen med varerne ved bekræftelse af første artikel.
For OEM-projekter med store årlige volumener anbefales det i kontrakten, at der udtages prøver af tre bælter med samme specifikation fra hver batch, og at stigningslængden måles under standardspænding, med et interval på tværs af de tre på højst 0,3 mm.